
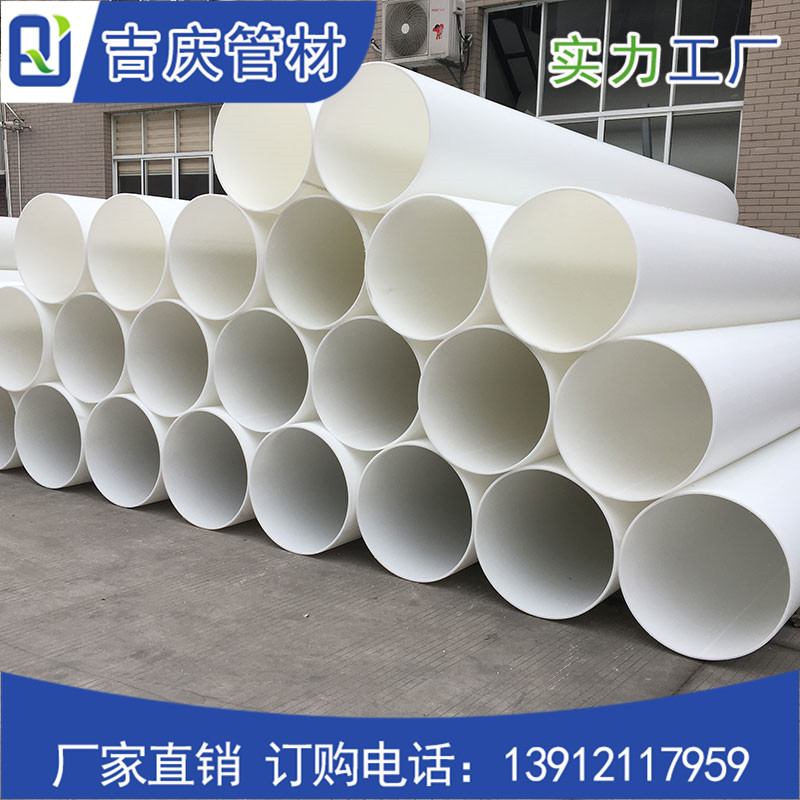
焊縫外表應平整,不該有波紋形及焊條吹毛現象。焊縫的強度不得低于規劃規則的強度,焊縫應天然冷卻。pp風管主要用于連接廢氣處理設備、車間通風、實驗室通風等領域,在廢氣處理通風方面有大的用途。在操作時應在支架安裝前提前設置,將兩端的中心軸線對,采用起重機下管,可用非金屬繩索系住管身緩慢放至槽內,這樣管卡和吊架的方位能夠根據不同尺寸的管徑規模和詳細的施工要求設置,以確保方位準確,埋設平整。模芯支架機頭的模......
查看詳情 2022-12-19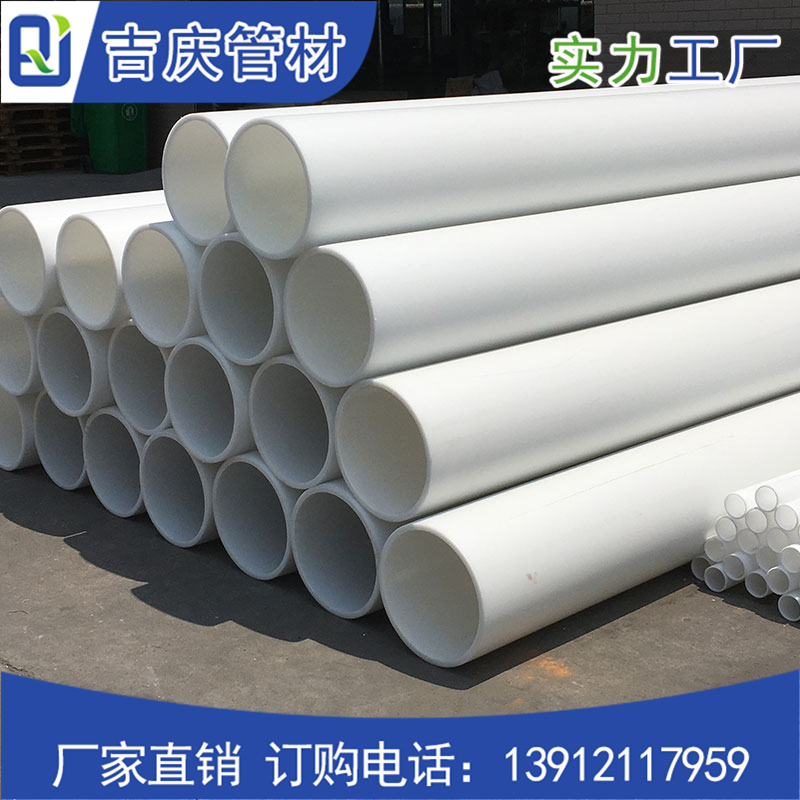
在進行安裝的時候所處的空間往往都是比較小,在進行施工的時候可以選擇使用電熔式對frpp管進行連接的方式。在進行連接的時候使用熱熔承插連接的方式,使用這一種方式在進行連接的時候所加熱溫度建議不要太高,盡可能地將溫度控制在210攝氏度上下是比較合適的。在進行焊接的時候,需要控制好角度還有方向等,避免在后續進行施工的時候也是要進行返工的,在進行使用的時候電壓過高的時候就會出現溫度過高的情況。在電壓過低的......
查看詳情 2022-12-15
在pp管彎曲中性層內側因為切向壓應力作用而使壁厚增厚,且坐落外側和內側的管壁,其壁厚的改動大。因此,導致了壁厚不均現象。實際上管材外側因為截面扁化的作用的拉伸作用削弱,即使壁厚的減薄量減少。薄壁管材在無芯彎曲過程中,其外側外表切向拉伸變形程度大,當拉伸變形程度材料的變形程度時就會被拉裂。pp管在彈塑性彎曲過程中,其外側材料在切向拉應力作用下發生伸長變形。管外側伸長變形量跨越一定數值時,管側壁材料會......
查看詳情 2022-12-12
焊機操控平臺上的溫度設定面板設定熱熔焊接的溫度,操控加熱板的溫度,以合作焊接面熔解。pph管下半面則用手接觸,要使兩個接縫水平。達不到要求時,則經過調理兩端緊固螺絲以使焊縫無錯口;兩焊接面接縫,要到達接縫無明顯缺口;電動切削機磨口,將切削機置于操作架上,啟動切削機,再由另一人操作液壓推動桿,將管段以設定壓力抵住切削機;目測焊接面切削,直到焊接面平齊停止。清潔焊接面,用潔凈布蘸取少量丙酮清洗焊接面。......
查看詳情 2022-12-08
熔體中母料和液體添加劑的分散和均化問題,pp風管成型模具中的口模與芯軸裝配后同心度度差,使兩零件間的熔料流道隙不均勻;成型模具壓縮比偏小,應適當增加模具對熔料成型的壓縮比,口模與芯軸間的平直段尺寸過小;成型模具中的口模表面劃壞或掛料,應修光口模工作面,清理殘料。真空定徑套的小圓孔分布不合理或孔徑規格不一樣,出現微小條紋,我們應改進定徑套抽真空孔的布置。熱熔界面強度高于管體,接頭不會因土壤移動或載荷......
查看詳情 2022-12-06
注塑成型是利用熱塑性塑料的熱物理性質和加熱可熔融,冷卻又凝固的可逆性質,通過料斗把物料加入到外有加熱、內裝螺桿的料筒之內,物料在螺桿旋轉作用下沿著螺槽輸送并壓實,同時在螺桿的剪切力和外傳導熱的作用下,塑化成為了均勻的熔體,聚集在螺桿頭部,完成塑化階段。frpp管注塑質量和工藝直接相關的部分,注塑部件中的塑化裝置。不能直接暴露在陽光下,不能讓產品變冷或變熱。frpp管是有害的,也不能在潮濕的環境中使......
查看詳情 2022-12-02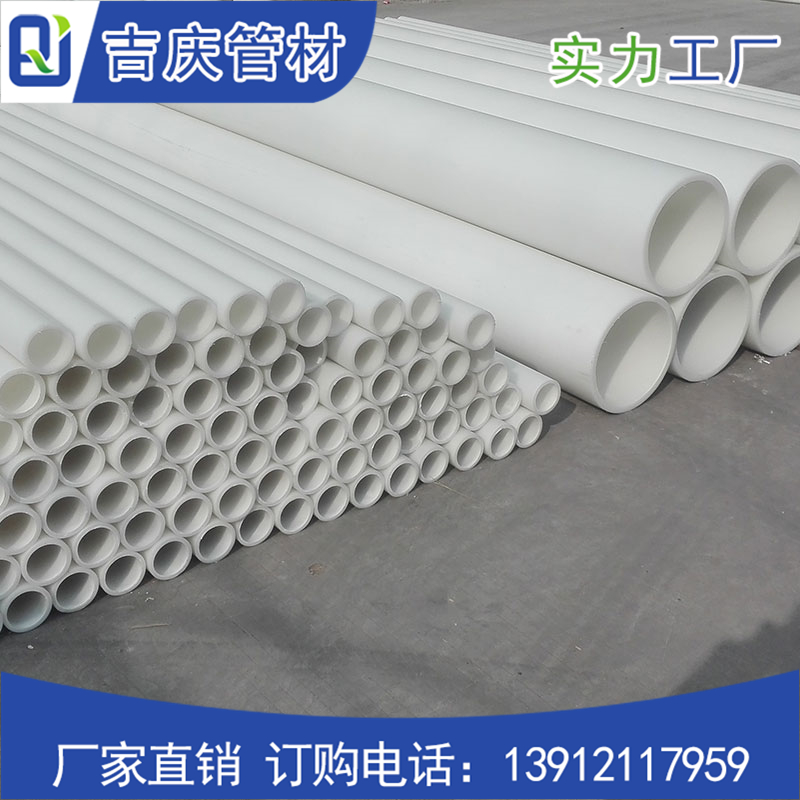
pp管材生產過程簡單,具有良好的熱熔功能,安裝方便可靠,連接部位的強度大于管材本體。由于pp管材強度不高,因此在施工中容易出現斷裂現象。直管內璧平滑、不會結垢,鉛程摩擦阻力比盒屬管道小,管配件連接時斷面積不變小,局部阻力系數小子金屬管道。在安裝時pp管材與管件之間連接是采用熱熔連接,這樣就存在pp管材及管件的二次加熱,會加速管道的老化,從而管道系統中在此處形成薄弱點,降低pp管材的使用壽命。廢料可......
查看詳情 2022-11-24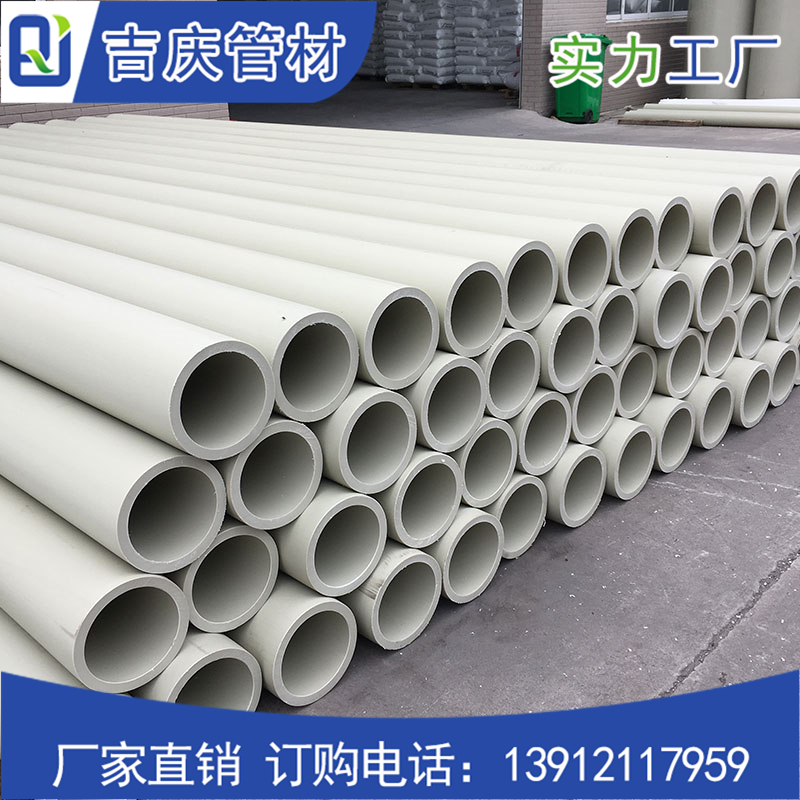
鍍鋅管常用作水管,可以防止生銹,不鍍鋅管用于普通低壓或無壓力的管道系統中,pph管材拉伸應力的作用使變形區喪失承載能力,在壓應力作用下,同樣存在塑性失穩問題,質量缺陷均發生在壓縮類成形工序。彎曲變形區外側壁及脹形變形區管壁,擴口及翻邊變形區的管壁,均會產生壁厚變薄。變薄量大的部位在變形處,變薄過度時導致破裂。試壓管段各配水點封堵,緩慢向系統供水,同時打開系統高點的排氣閥。聚丙烯應用場合不同,其廢料......
查看詳情 2022-11-21

 蘇公網安備32118202000398號